Über uns

Präzise Kammerreibahlen und Headspace-Lehren

Hammerton fertigt Finish-Kammerreibahlen und GO / NO-GO Headspace-Lehrensätze für Büchsenmacher, Laufhersteller und Werkstätten. Jedes Werkzeug wird ausschließlich nach zivilen kommerziellen Standards gefertigt, C.I.P. und SAAMI. Wir fertigen nicht nach NATO- oder anderen militärischen Spezifikationen.

Jede Reibahle wird aus speziell ausgewählten Hartmetallsorten geschliffen. Die Schneidkanten bleiben dadurch deutlich länger scharf als bei Werkzeugstahl und hinterlassen eine saubere Oberfläche im Patronenlager. Werkzeuge fertigen wir auch nach Ihren eigenen Maßen: Senden Sie uns die Patronenspezifikation oder eine Zeichnung, und wir erstellen Ihnen ein Angebot. Überzahlen Sie nicht für minderwertige Produkte, entscheiden Sie sich für ein zuverlässiges Werkzeug, das konstante Ergebnisse liefert.

Warum sollten Sie uns gegenüber günstigeren Optionen wählen?

  1. Hochwertige Materialien: Jedes Werkzeug wird aus hochwertigem Hartmetall geschliffen, das bereits in der Konstruktion passend zur Patrone und zum Werkstoff des Laufs ausgewählt wird.
  2. Präzise Handarbeit: Unsere Werkzeuge werden von Hand mit einer Genauigkeit von 0,01 mm gefertigt und einzeln geprüft, damit das geschnittene Patronenlager seine Maße hält.
  3. Zertifizierte und nicht-chinesische Herstellung: Im Gegensatz zu vielen preiswerteren Alternativen werden unsere Werkzeuge nicht in China hergestellt. Sie sind zertifiziert und erfüllen alle internationalen Qualitäts- und Sicherheitsstandards.
  4. Fertigung nach dem jeweiligen Standard: C.I.P. und SAAMI legen für dieselbe Patronenbezeichnung unterschiedliche Maße fest. Wir fertigen jedes Werkzeug nach dem Standard, den Sie bestellen, statt nach einem generischen Profil, das zu keinem von beiden richtig passt.
  5. Zeit und Geld sparen: Ein günstigeres Werkzeug, das ein Patronenlager außerhalb der Toleranz schneidet, kostet Sie einen Lauf und nicht die zwanzig Dollar, die Sie beim Werkzeug gespart haben.
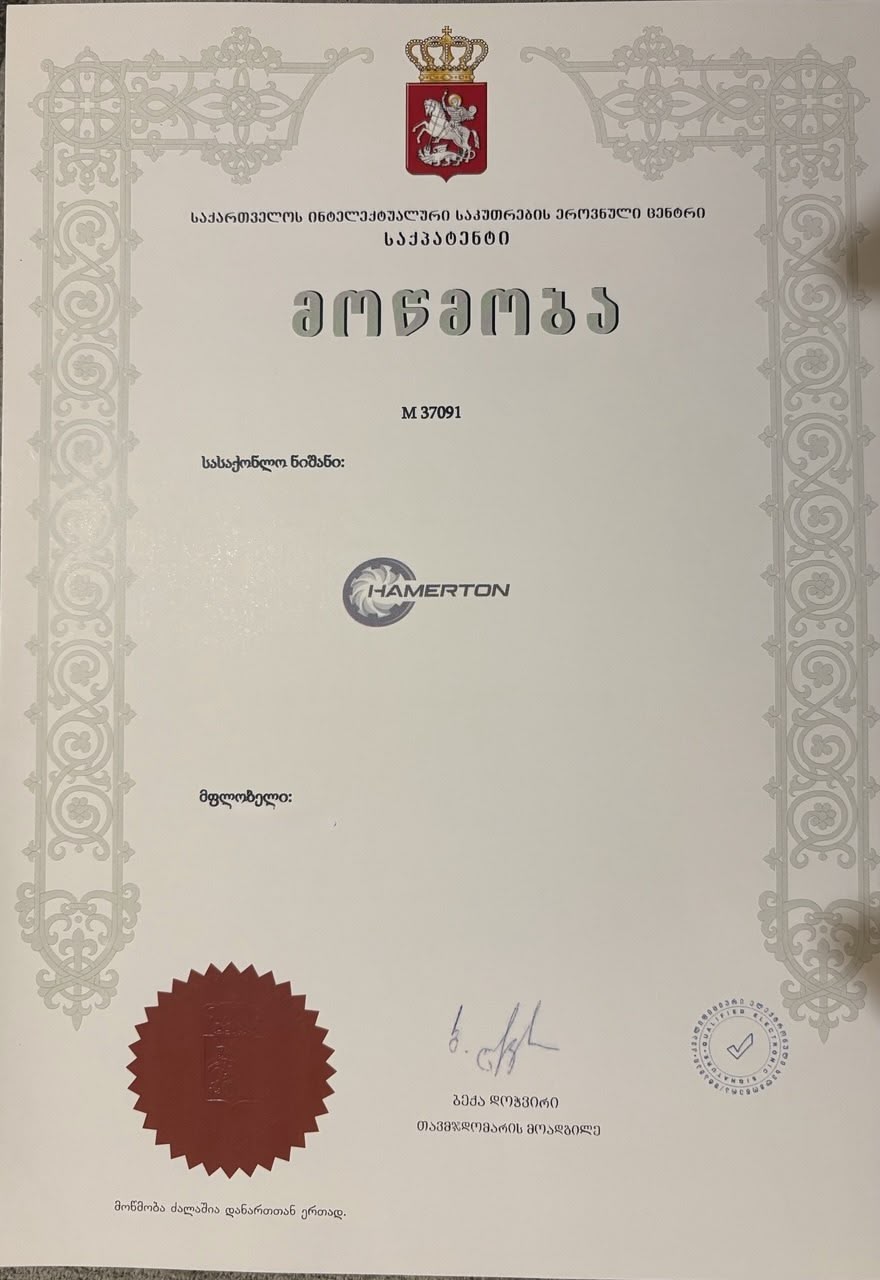
Hamerton trademark certificate No. M 37091, Sakpatenti Georgia
Zertifikat
Eingetragene Marke HAMERTON

Markenurkunde Nr. M 37091, ausgestellt von Sakpatenti, dem Nationalen Zentrum für geistiges Eigentum Georgiens.

Vorteile
01 /

Hochpräzise Kammerreibahlen werden nach Ihren exakten Spezifikationen gefertigt und gewährleisten außergewöhnliche Leistung und Präzision.

02 /

Finish-Kammerreibahlen werden aus speziellen Hartmetallsorten hergestellt, die in der Konstruktionsphase sorgfältig ausgewählt werden, um hervorragende Schneidkanten zu erzielen.

03 /

Mit GO- und NO-GO-Headspace-Lehrensätzen prüfen Sie das fertige Patronenlager und bestätigen, dass handelsübliche Fabrikmunition sicher geladen werden kann.

04 /

Hammerton-Werkzeuge werden nach den zivilen Standards C.I.P. und SAAMI gefertigt, halten präzise Toleranzen und gewährleisten eine hochwertige und zuverlässige Leistung.

Häufig gestellte
Fragen
FAQ
  • 01
    Was ist ein Headspace-Lehrensatz?

    Ein Headspace-Lehrensatz (GO und NO-GO) ist ein Präzisionswerkzeug für Büchsenmacher, mit dem der Abstand vom Stoßboden bis zur Bezugslinie des Patronenlagers gemessen wird. Der Verschluss muss auf der GO-Lehre schließen, was bestätigt, dass handelsübliche Fabrikmunition sicher geladen werden kann, und darf auf der NO-GO-Lehre nicht schließen, die die enge Obergrenze markiert, nach der Büchsenmacher beim Schneiden eines neuen Patronenlagers arbeiten.

  • 02
    Wie funktioniert eine Kammerreibahle?

    Eine Kammerreibahle ist ein spezielles geriffeltes Werkzeug, das zum präzisen Schneiden der Kammer eines Laufs verwendet wird. Bei diesem Verfahren wird die Reibahle in die Bohrung eingeführt, während sich der Lauf um sie herum dreht, in der Regel mit Hilfe einer Drehbank. Diese Technik gewährleistet, dass das Patronenlager genau nach den Vorgaben geformt wird, damit die Patrone richtig passt und funktioniert.

  • 03
    Was ist der Unterschied zwischen Reibahlen und Bohren?

    IDrilling, boring, and reaming each play a unique role in hole-making. Drilling is the first step, creating a basic hole. Boring then enlarges and shapes it to the desired size. Finally, reaming finishes the hole, providing precision dimensions and a smooth, accurate surface for optimal performance.

  • 04
    Wie lautet die Regel für das Aufbohren?

    Die allgemeine Regel für das Reiben lautet, dass nach dem Bohren 0,010„ bis 0,015“ Material für die Reibahle zum Entfernen übrig bleiben sollte. Bei kleinen Durchmessern, wie 1/32„ oder weniger, sollte dieser Wert auf 0,003“ bis 0,006“ reduziert werden. Um optimale Ergebnisse zu erzielen, ist es oft effektiver, einen Prozentsatz der Bohrungsgröße zu verwenden, als einen festen Bereich.

  • 05
    Was ist das Prinzip einer Reibahle?

    Eine Reibahle wird in ein vorgebohrtes Loch eingesetzt, das etwas kleiner ist als die gewünschte Endgröße. Während sich die Reibahle dreht, tragen ihre Schneidkanten nach und nach eine dünne Materialschicht ab, wodurch das Loch präzise vergrößert wird und eine glatte Oberfläche entsteht.